Hướng dẫn chọn mua inox: tra quy cách ống, hộp, tấm, cuộn và phụ kiện
Bộ hướng dẫn thực hành dành cho phòng thu mua, đại lý và xưởng cơ khí: cách chọn đúng mác thép, đường kính, độ dày thành (mm), khổ tấm/cuộn, tiêu chuẩn dung sai ASTM A554/A240 và phụ kiện hàn lắp đồng bộ
Cách chọn ống inox tròn: 4 bước tra mác thép, đường kính Ø, độ dày và bề mặt
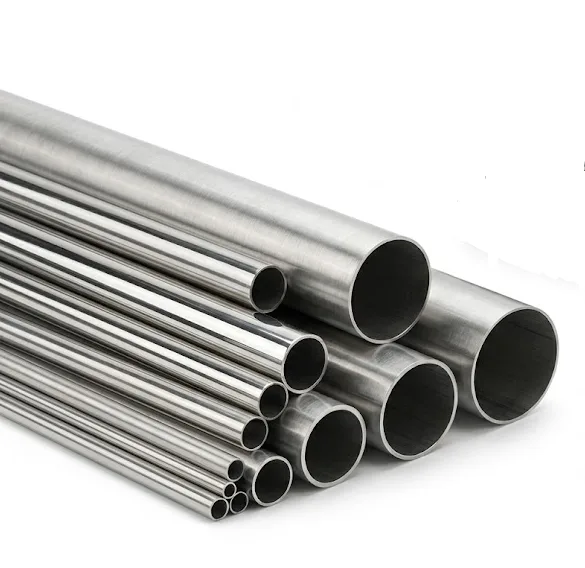
Quy trình 4 bước chọn ống inox tròn chuẩn kỹ thuật và tối ưu ngân sách cho công trình: (1) Chọn mác thép theo môi trường (trong nhà → 201, ngoài trời → 304, ven biển/hóa chất → 316), (2) Chọn đường kính ngoài Ø theo chức năng chịu lực, (3) Chọn độ dày thành ống (0,5–6,0 mm) phù hợp phương pháp hàn/uốn, (4) Chọn bề mặt hoàn thiện (2B, BA, HL, 600 Grit).
Đọc tiếp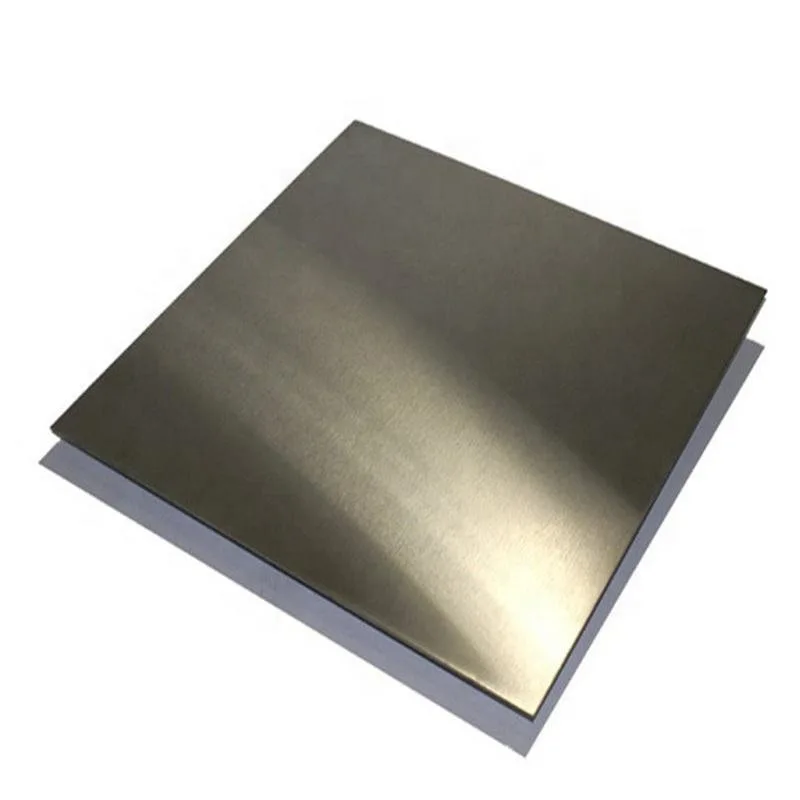
Cách chọn tấm inox theo độ dày (0,3–6,0 mm), khổ tiêu chuẩn và bề mặt gia công
Khi đặt mua tấm inox cho gia công cắt laser, chấn gấp hoặc đột dập, việc chọn đúng tổ hợp mác thép (201/304/316/430), độ dày (0,3–6,0 mm), khổ tấm (1000×2000, 1219×2438, 1500×6000 mm) và bề mặt (2B, BA, No.1, HL, 8K) giúp giảm từ 10–18% tỷ lệ đề C (phế liệu) và tránh nứt gãy góc chấn.
Đọc tiếp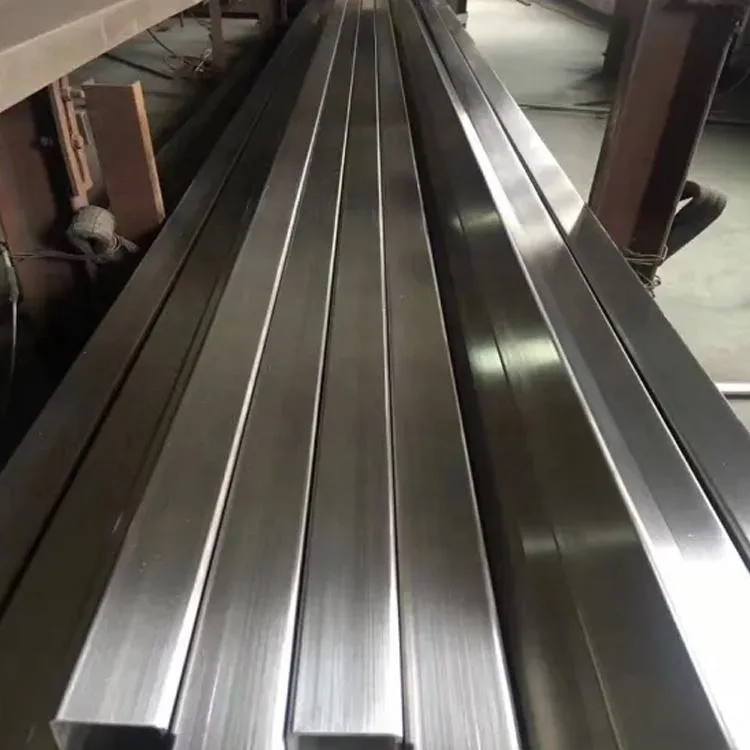
Cách chọn hộp inox vuông & chữ nhật: tra tiết diện, độ dày chịu lực và mác thép
Để khung kết cấu hộp inox đạt độ cứng vững cao và không bị thủng mối hàn khi gia công, cần chọn đúng tiết diện (hộp vuông chịu nén đều 4 phương làm cột/trụ; hộp chữ nhật đặt đứng cạnh dài chịu uốn làm dầm/khung cánh) kết hợp độ dày thành từ 0,8–1,2 mm cho nan phụ và 1,2–3,0 mm cho khung chịu lực chính.
Đọc tiếp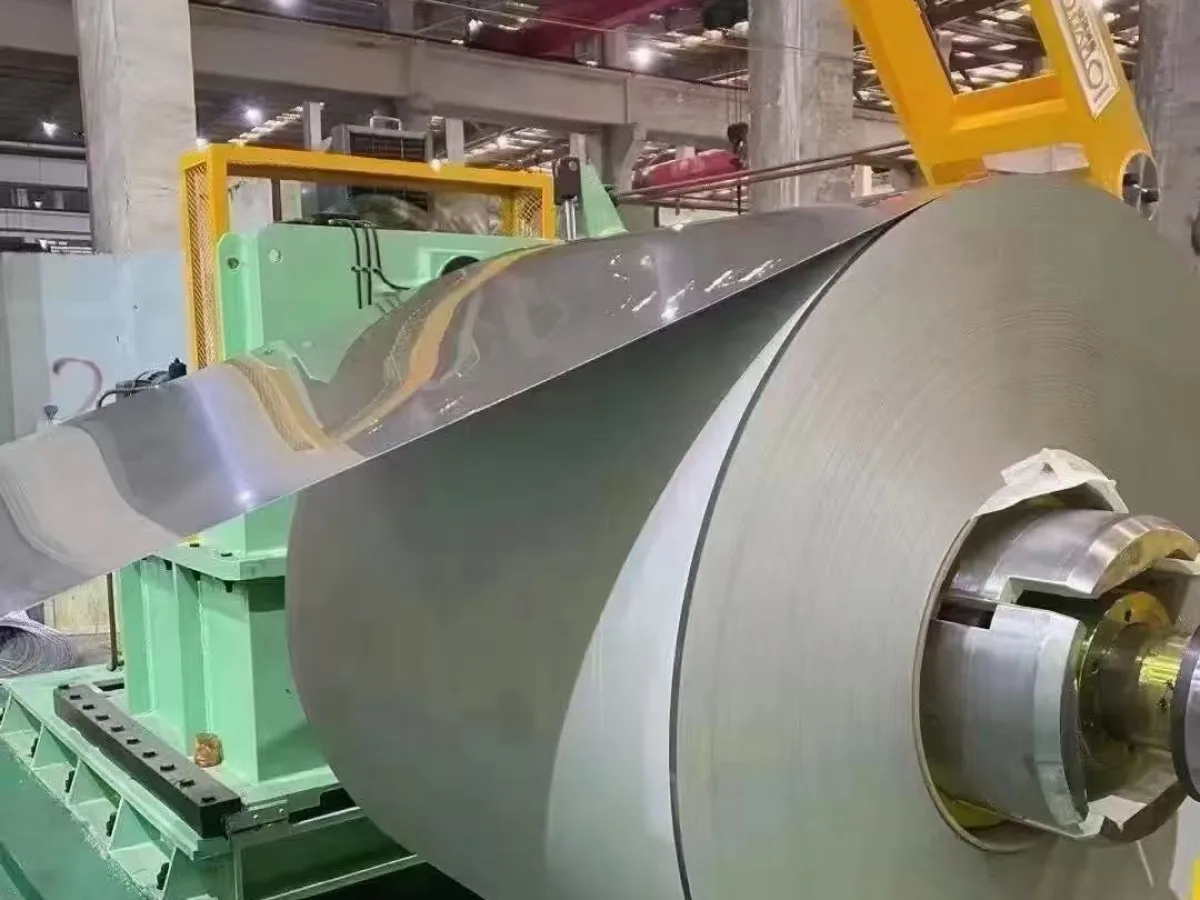
Cách chọn cuộn inox cán nguội và khổ xẻ băng theo dây chuyền gia công của xưởng
Chọn mua cuộn inox nguyên hay đặt xẻ băng chia (slit strip) phụ thuộc vào thiết bị đầu vào của xưởng: dây chuyền xả phẳng và cắt laser khổ lớn dùng cuộn nguyên khổ 1000/1219/1500 mm; dây chuyền dập liên hoàn, cán ống hàn hoặc uốn định hình nên đặt xẻ băng sẵn (khổ 10–600 mm) tại nhà máy để đảm bảo dung sai mép ±0,05 mm.
Đọc tiếp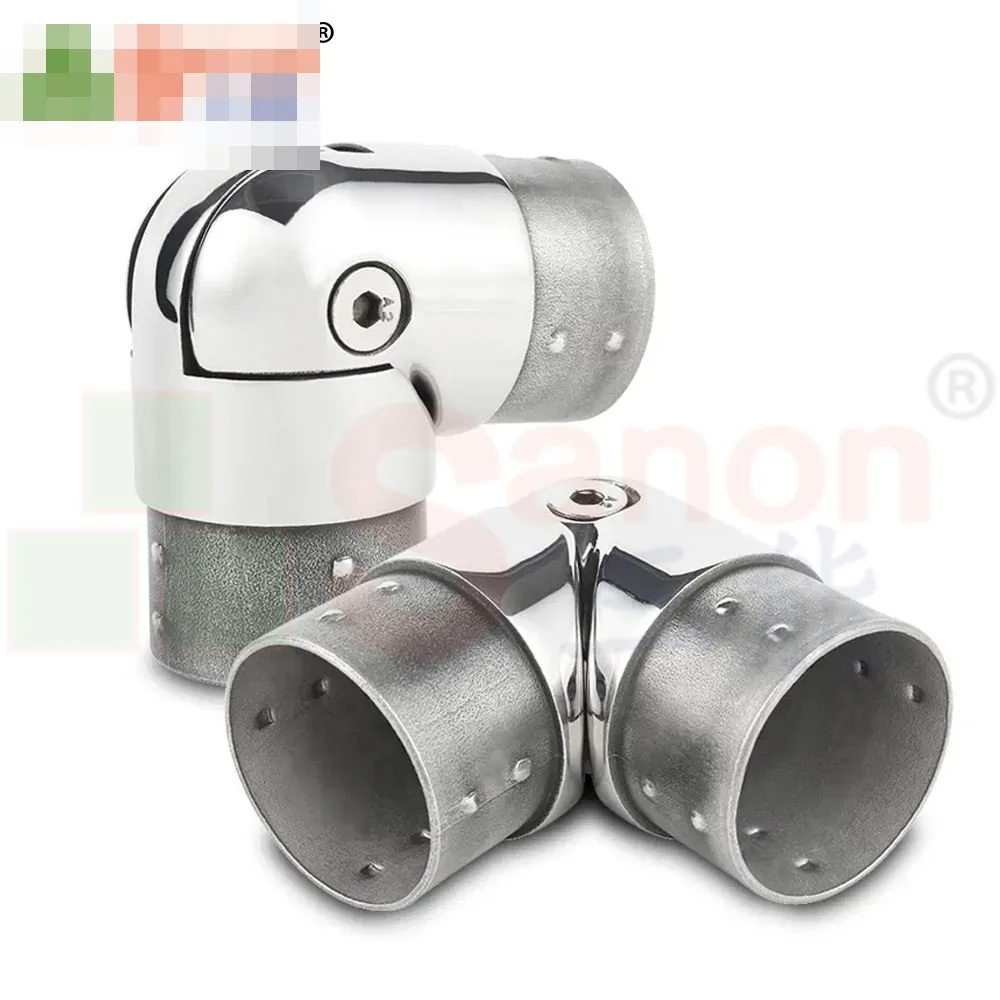
Cách chọn phụ kiện & bu lông inox đồng bộ mác thép tránh ăn mòn điện hóa
Một trong những lỗi phổ biến nhất khiến công trình inox 304/316 bị gỉ ố tại mối nối chỉ sau vài tháng là sử dụng phụ kiện (co, tê, nắp chụp, bản mã) hoặc que hàn, bu lông mác thấp hơn (201 hoặc thép mạ kẽm). Nguyên tắc bắt buộc là phụ kiện và vật tư liên kết phải có mác thép tương đương hoặc cao hơn vật liệu chính.
Đọc tiếpBạn cần vật tư cho hạng mục này?
Sau khi nắm được kiến thức trong chủ đề này, xem trực tiếp các dòng sản phẩm kèm bảng thông số để gửi bản vẽ và nhận báo giá.
Yêu cầu báo giá inox hôm nay
Gửi quy cách, số lượng và thời gian giao hàng mong muốn. Chúng tôi phản hồi trong 24 giờ làm việc.